华东最大王老吉生产基地 6条无菌PET冷灌装与碳酸饮料生产线的工程技术解析
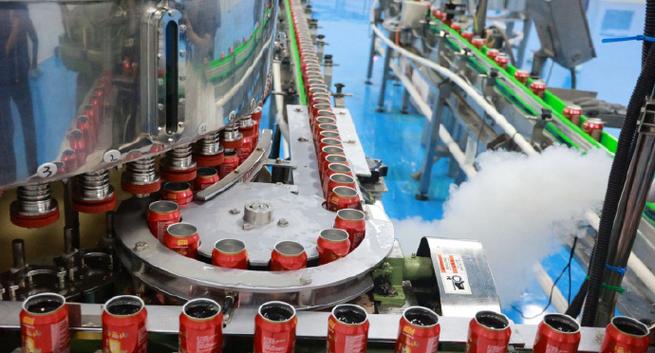
在饮料工业快速迭代的今天,生产线的技术水准直接决定了产品品质、能耗水平与市场响应速度。作为华东地区最大的王老吉产品生产基地,该工厂依托6条无菌PET冷灌装及碳酸饮料生产线,构建了一套覆盖原料处理、无菌灌装、碳酸化混合、智能检测与包装物流的完整工程技术体系。本文将从工艺路线、关键设备、质量控制与工程创新四个维度,解析这一生产系统的技术内涵。
一、工艺路线:冷灌装与碳酸化的双轨并行
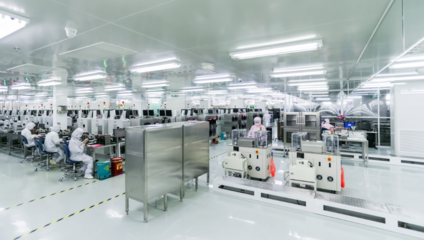
无菌PET冷灌装是凉茶类产品保持风味与营养的关键工艺。与传统热灌装相比,冷灌装在常温下完成灌装与封盖,避免了高温对王老吉草本风味物质的破坏。其核心在于产品、包装材料与灌装环境三者分别灭菌后在无菌环境中汇合:产品经超高温瞬时灭菌(UHT)后冷却至常温,PET瓶与瓶盖分别通过化学消毒剂(如过氧乙酸)进行灭菌,灌装室维持Class 100级洁净度并保持正压。该工厂的冷灌装线配备了高精度流量计与伺服灌装阀,灌装精度控制在±1ml以内,满足大批量连续生产的一致性要求。
碳酸饮料生产线则采用另一条技术路径:水处理、糖浆调配、碳酸化混合、等压灌装与封盖形成闭环。碳酸化环节采用多级静态混合器,在低温(4–8℃)高压条件下将CO₂溶入饮料,碳化度稳定在3.5–4.0GV,确保口感与气泡持久性。6条生产线中,冷灌装线与碳酸线通过中央控制系统实现排产协同,可根据订单结构灵活切换,提升设备综合效率(OEE)。
二、关键设备与工程技术要点
6条生产线的核心设备涵盖UHT灭菌系统、无菌灌装阀组、CO₂混合机、在线检测装置与智能包装机械。工程上的关键点集中在三个方面:
第一,无菌保障系统。冷灌装线设置了瓶坯灭菌、瓶盖灭菌与灌装室环境灭菌三级屏障,灭菌剂浓度、接触时间与冲洗水质均实现在线监测。灌装阀采用无弹簧 sterile 设计,减少颗粒残留与微生物藏匿风险。
第二,碳酸化稳定性控制。碳酸线通过PLC联动控制混合机压力、温度与流量,并配置在线糖度与CO₂含量检测仪,出现偏差时自动调节并报警,避免批量性碳化不足或过碳酸化。
第三,柔性换产能力。6条线覆盖不同瓶型与规格,快换件采用标准化接口与QR码识别,换产时间压缩至30分钟以内,支撑多品种小批量订单的快速交付。
三、质量控制:从在线检测到全链条追溯
工程技术服务于质量目标。该基地建立了“在线检测+实验室验证+批次追溯”的三层质控体系。在线环节配置了液位检测、瓶盖密封检测、标签视觉检测与喷码识别系统,实时剔除不合格品;实验室则对每批次产品进行微生物、理化与感官指标抽检。无菌冷灌装产品的商业无菌验证尤为严格,需在37℃与55℃条件下分别保温观察,确认无微生物增殖。追溯系统以批次码为索引,关联原料供应商、灭菌参数、灌装时间与仓储物流信息,实现正反向双向追溯。
四、绿色与智能:工程创新的延伸方向
作为华东地区规模最大的王老吉生产基地,该工厂在工程设计中融入了节能与数字化理念。冷灌装线省去了热灌装后的大面积冷却能耗,配合热回收系统与变频驱动,单位产品能耗较传统线降低约15%–20%。水县系统采用RO+UV组合工艺,浓水回收用于车间清洗,提升水资源利用率。数字化方面,MES系统与产线PLC打通,实时采集灌装速度、灭菌温度、碳化度、故障停机等数据,生成OEE看板与趋势分析,为预防性维护与工艺优化提供依据。
6条无菌PET冷灌装与碳酸饮料生产线,不仅是产能的叠加,更是一套涵盖无菌工艺、碳酸化控制、柔性换产与数字管理的系统工程。该华东基地以王老吉产品为核心,通过精细化的工程技术设计,在品质保障、能耗控制与订单响应之间取得了平衡。这一生产系统的经验,也为凉茶与碳酸饮料跨品类共线生产提供了可参考的技术范式。
如若转载,请注明出处:http://www.a5meifa.com/product/9.html
更新时间:2026-10-26 18:35:03